технология изготовления деталей из карбона, кевлара

Гелькоуты, смолы, армирующие стекломатериалы, разделительные составы, краски, распылительные пистолеты, компрессоры, кисточки...

Модераторы: Fred_SPb, Guass, X-LIGHT, Mrrrr, xela, fiber-xl, Gravicapa, Cerber-pt

Ответить
Сообщений: 13 Страница 1 из 1

Сообщение
Автор
09-11, 10:21
Хочу получить полное представление о технологии изготовления карбоновых изделий. В рунете ничего более внятного чем в соседней теме не нашёл...

supra300 писал(а):
:) Это обычная работа, особого ума тут не надо. Слева-направо или наоборот не имеет разницы, есть разница в том как ты кладёшь следующий слой! Ложить надо под углом 30 градусов, 2 слоя угля, 1-2 слоя базальта. Базальт очень тонкий, но прочный, с ним удобно работать - потому что ложится всегда как надо, ну почти всегда :) Если не красить и не лезть в печь, то неплохо разжиться G200, это светостабилизированная смола, она не теряет своих свойств со временем, не покрывается сеткой и не мутнеет на солнце. При работе после выклейки 1 слоя при температуре 20-21 градус, если изделие большое то 19, необходимо обеспечить резкое, но плавное поднятие температуры воздуха (не тепловентилятором :) ) с этих самых 19-21 до 47-50 градусов, при этом следует учесть что состояние до отлипли будет уже через 25-30 минут, для мелкого изделия гораздо раньше, ПЕРЕД этим, т.е. на 23 минуте примерно, открываете свою камеру, печь... или что там у вас есть и понижаете температуру плавно! но неуклонно до 21 градуса и накладываете следующий слой и так до конца, не забывая сдвигать на 30 градусов относительно уложенного ранее слоя.


Давайте кто что знает выкладывайте сюда в одну тему. Глядишь и наберется справочник :smile:

Вопросы:
1. Что за смола нужна для изготовления карбона? Название? Где купить?
2. Есть ли особенные требования к матрице? Из гипса сгодится?

Последний раз редактировалось URAN 09-11, 15:05, всего редактировалось 2 раз(а).


Daihatsu YRV клуб - www.yrv.ru
Мой турботабуреД
09-11, 11:36
При всей кажущейся простоте, технология работы с углеволокном очень сложна и капризна. Для полного использования свойств углеволокна необходимы соответствующие смолы, которые в 2-5 раз дороже ЭД-20. Эти смолы требуют определённых режимов термообработки.Нужен термобокс соответствующих размеров (у нас 5х1,3х1,3 метра с температурой до 180 град С).
Без вакууммирования требуемой прочности и веса не достигнешь. После изготовления детали, механическая обработка поверхности (вышкуривание) не допускается, поэтому нужна качественная матрица.
При закладке изделия очень важен контроль влажности воздуха: когда на улице влажно — подымай температуру в помещении (летом в дождь не очень приятно, да еще при повышении температуры сокращается время желатинизации смолы).
Сейчас имеются смолы с "медленными" отвердителями — до 8 часов при 18 град. цельсия. Но и этого времени может оказаться недостаточно для выклейки больших площадей, т.к. нужно успеть заложить все слои, учесть места приформовки деталей и свакууммировать до желатинизации. Т.е. нужно несколько ОБУЧЕННЫХ синхронно работающих специалистов. Любая ошибка в их работе повлечёт выбраковку изделия. Если площадь изделия большая и достаточное количество слоёв , то одной тысячей долларов, выброшенных "на ветер" не обойдёшся (уголь — дорогая вещь).
Работа в индивидуальных средствах защиты ОБЯЗАТЕЛЬНА.
Мы к этому шли более четырёх лет. Сейчас только начинаем клеить фюзеляж одноместного самолёта по уже изготовленным матрицам. Затраченные нами средства посчитать сложно, но 50-70 тыс. зелёных уже вложили до начала непосредственного изготовления деталей самолёта.

©


Технология производства деталей из карбона(коротко):
Для каждой детали необходимо сначала создать форму-матрицу, на которую потом накладываются волокна, сверху закрепляемые смолой. Процесс на этом не останавливается и включает в себя дальнейшую герметизацию полученной детали и ее "запекание" в автоклаве.
После того, как деталь "испеклась", остается последний этап – сделать ее красивой. Для этого излишки материала срезаются, края сглаживаются, а поверхности полируются, чтобы смола приобрела естественный для себя блеск. Для дополнительной защиты и блеска может быть нанесено еще несколько слоев лака.

©

Daihatsu YRV клуб - www.yrv.ru
Мой турботабуреД
09-11, 12:17
Два англоязычных закрытых форума (чтобы читать текст, нужно зарегистрироваться) где можно найти много полезного:

http://www.racingcomposites.net/unm

http://www.compositeforum.werksberg.com/

Daihatsu YRV клуб - www.yrv.ru
Мой турботабуреД
09-11, 13:32
Тест карбона на прочность

Well I decided it was time to start posting some useful information in the MP forum. So lets get started! The aim of this post is to use a simple test to display the how materials and processes can dramatically change the stiffness of a given part. In this example I will compare the stiffness of two carbon fiber plate samples.
Plate 1 (.054" thickness): The material used to build this plate is 8 plies of standard modulus prepreg carbon fiber. This plate was cured inside an autoclave at over 300 deg F., 100+ PSI outer pressure, and at least 20" of mercury inside a vacuum bag. This plate was cured using a specific pressure/temperature/time ramp rate per the material manufacturers recommendations. The specific layup stack goes like this:

3K 2x2 Twill Fabric
45 degree Unidirectional (Non-Woven) Carbon
90 "
0 "
0 "
90 "
45 "
3K 2x2 Twill Fabric

This layup is considered quasi-isotropic. In basic terms the layup is evenly stacked. With unidirectional carbon fiber you really have the option of building in stiffness where you need it most without increasing weight and thickness when compared to fabrics. If all plies were laid up at "0" degrees it would only be stiff in one direction, but it would be "really" stiff. As an aside, metals are usually isotropic materials as they offer the same stiffness along every axis. The layup above closely replicates the isotropic nature of a metal plate. The fabric layers are just there for looks basically. Fabric is called "The Money Layer" in the industry because it doesn't lend much to the stiffness of a part but is much more expensive than uni carbon. Fabrics are inherently weak because each fiber has a kink as it travels over and under each other. The fibers are already starting to bend even before they get loaded. Uni-directional carbon is much more efficient when used in a prepreg state as opposed to the dry fiber form. This plate is about as good as it gets from a properties point of view but not everyone has an autoclave right!

Plate 2 (.060" thickness): The material used to build this plate is 5 plies of standard modulus (dry) plain weave fabric as sold by many DIY composite material suppliers. This plate was laid up onto a piece of glass on my kitchen counter using wet layup techniques. This is about the cheapest and easiest carbon fiber plate you can build. It replicates the process used by many aftermarket automotive carbon fiber parts manufacturers to build hoods, engine covers, wings etc. This is what makes many parts relatively inexpensive. I used 5 plies of 3K plain weave carbon fiber stacked on top of each other. I did post cure the plate to give it some extra stiffness. For those that do not know a post-cure is when you let the plate cure at room temperature and then you heat it up for a given amount of time at a given heat depending on the resin used. This gives a part a higher use temperature and/or increased stiffness. Now that you've met the players lets shake hands and come out swinging!

**Please note this plate is slightly thicker than Plate 1 but only has 5 plies of carbon fiber.

First I cut out a section of each plate. Each plate is almost identicle in size. THen I drilled a single hole in the same spot in each plate and tied a piece of fishing line to the end of each plate. I then placed the other end of each plate under my bookcase desk combo. Each plate has the same amount of overhang. See picture:

Изображение

Once I had each plate positioned I tied a 5 lb. exercise weight to the end of each plate and placed a ruler on end right next to each plate one at a time. I lifted each weight and registered the spot on the ruler where the top of the plate set. Then I would slowly let go of the weight and then gave it an extra push and measured the spot on the ruler where the plate returned to. This gave me a reading of exactly how much the plate flexed.

Изображение

CAN YOU SEE THE DIFFERENCE?

Изображение

HERE'S A MORE DRAMATIC VIEW!

Изображение

AND ANOTHER

Изображение

AND THE WINNER IS...


Изображение
Yes you probably guessed it already. The plate on the right is plate #2 (Wet Layup). Plate number one wins by a mile.

The readings I took are as follows:
Plate number 2 flexed a total of .5"
Plate number 1 flexed a total of .25"

The readings were taken several times to ensure the were repeatable. The results for plate #2 could have been improved slightly by using a different weave or resin. The resin used in this test is an epoxy. Using a polyester resin would have decreased the stiffness somewhat.

Some people may say what is the point of this test if I can't afford an autoclave or the tooling that can withstand an autoclave environment? Bear in mind there are many different levels of fabrication between these two extremes. Some process upgrades would include vacuum bagging during cure or even vacuum infusion. Either of the processes will yield improvements. There are many variables to keep in mind when choosing how to fabricate your parts. Hopefully this website will give you more information to speak on even if you have no intention of building parts yourself. When it comes to buying products knowledge is power.

Daihatsu YRV клуб - www.yrv.ru
Мой турботабуреД
09-11, 14:24
Вакуумная формовка карбона на примере изготовления торпедо, с фотографиями - http://compositeforum.werksberg.com/sho ... php?t=1030

Daihatsu YRV клуб - www.yrv.ru
Мой турботабуреД
09-11, 16:02
Разъясните невладеющему буржуйским языком что этот тест показывает, что тестируется и что по результатам, достигнутого предела прочности не вижу , может это просто сравнение жесткости :wink: Электронный переводчик дает весьма приблизительное представление :cry:
А по ссылке пишет: banned хотя я там ничего нехорошего не делал, точнее вообще ничего там не делал.
09-11, 20:40
Та же фигня - зарегится не дают.

www.AirDrive.ru
Системы пневмоподвески на любой автомобиль.
09-11, 22:23
там бан по mail.ru видел... попробуйте через anonymouse.org зайти на сайт, например: http://anonymouse.org/cgi-bin/anon-www. ... php?t=1030

Daihatsu YRV клуб - www.yrv.ru
Мой турботабуреД
11-11, 17:14
Оригинал:

Vacuum infusion how to with pics and videos

Ok I got sick of waiting for the other
infusion post to come back to life. I am hosting all of this so pics
and videos should be available all the time. This post will show you
the basics of infusing carbon fiber plate. We are using glass as our
mold surface. If you want to learn infusion I suggest you start with
simple plates and then move on to more complex parts. Don't feel bad
if your first few parts suck and don't give up.
In the first video I basically have a clean sheet of 1/4" glass
and has already been waxed several times so it has been seasoned and
only needs one waxing. For fresh molds you want at least 3 coats of
wax to ensure you don't have any spots that are wax free. I show
waxing the glass but not removal of the wax. Waxing glass is pretty
boring and tedious. After your mold is seasoned with #8 wax you
don't have to let the wax fully setup before removal. We wait until
it's almost dry which makes removing the glass easy and fast. We
have had no release problems doing it this way. Anyway watch 30
seconds of the video to see how its done. One more thing, I drew a
box on the glass with a sharpie pen to make sure I waxed the right
area. This will come off with acetone if we want to change the plate
size. Make sure at this point that there is no resin left from the
last cure so the surface of your new parts comes out nice.

http://www.carbonfibertubeshop.com/waxing.mov 3.29MB

GEL COAT
Now it's time to lay down our polyester gel coat. At this point
we have been brushing it on to keep things clean in the shop since
our spray area is not really contained. For complex shapes you may
need to spray but lets leave that out of the project for now since a
brush is cheap and easy to start. We are using S249A poly surfboard
laminating resin for it's uv properties and ease of use. http://www.fiberglasssupply.com/pdf/polyester/S249.pdf
In the video you can see I have taped off the box with masking
tape to give me a clean resin line. This makes it easy to apply
tacky tape to the glass to seal the vacuum bag later on but you can
try it without if you want. We start by dumping a thin pool of resin
down one side of our panel. I have noticed that the styrene in the
resin can cause a ghost line at the site of the first resin drop.
The line can only be seen in certain light and it is a direct
impression of the pour spot. The ghost line does not exist on the
rest of the part because we keep the resin moving across. When we
are done this first pour will be cut away so we don't care about any
ghost line there. I have seen this happen with epoxies as well, it
may be a reaction between the resin and the wax but I'm not sure.
Watch the vid and then continue on:

http://www.carbonfibertubeshop.com/gelcoat.mov 13.9 MB

A couple of points on brushing... You say whats to learn? Well
plenty actually. You want to make sure you get the resin across the
face of the part first and foremost. Then you can start evening
things out. For our application it is important that the thickness
of the plate comes out right so we have to be consistent on our gel
coat application. Another reason you want uniform application of the
gel or surface coat is that if you get a thin spot and try to
release the part it will sometimes crack and/or leave a chunk of
resin on the glass. I can assure you if this happens and you have
released properly your gel is too thin. In fact even if this first
coat is uniform and you try to build a plate about 75% of the time
you will have problems. We try to shoot for about 10 mills for each
gel coat layer and we apply two layers per part. If you were using
an epoxy surface coat you could get away with one gel coat because
epoxy is stiffer and stronger than most polyester resins. Anyway
back to brushing. You want to brush all the way across the surface,
do not start in the middle and brush out. With this resin you have
about 12-13 mins before it gels at 74f. You want to avoid brushing
so that you create air bubbles. When brushing the resin across
initially you want to "push the pool" and don't over run your pool
front ever. You want to push the pool until you have complete
coverage. When brushing everything out smooth use just the weight of
the brush and hold it at a pretty good angle. I am using a 3"
horsehair brush which works well and is heavy enough to impart
enough pressure.
A word about air bubbles for brushers. With this resin if you
have any large air bubbles the will show up on the final part. About
5-10 minutes after the resin gels these bubbles will expand do to
the exotherm of the resin which causes a small mound to stick up out
of the gel coat. This has nothing to do with use temp or dirt in the
resin. This is not a huge deal but what happens is when you lay
carbon fabric on top of this bump and let it cure you will pull your
panel off and there will be a distortion of the fabric. The front of
the panel will be smooth to the touch but on the other side of the
gel coat where that mound popped up there is now a dent which is
visible on the first ply of fabric next to the gel coat. To avoid
this mix your resin slowly and turn your mixing stick so there isn't
a huge wake while pushing it through the resin. Hold it at just
enough angle to be able to mix the resin no more. Mix 30 revs one
way and 30 revs the other way and do not touch the bottom or sides
of the cup. The resin turns from blue to greenish if mixed right. I
say don't touch the sides and bottom because that tends to create
bubbles. Once stage one mixing is done you can now hold your mixing
stick against the side of the cup and turn the cup and then hit the
bottom slowly. You must pull everything in from the sides and bottom
of the cup. Wipe you stick off on the cup edge and mix 3o revs and
your done. This is my way of keeping as few bubbles as possible from
haunting me later. If your resin is cold it will take longer to mix.
I have found this to be true with most resins.
Here is a close-up shot of the gel.

Изображение

I wait about 50 mins to an hour to let this resin "B" stage.
You will know your resin is at the "B" stage when you can touch a
corner of it and no resin come off on your finger as shown in the
pic below.

Изображение

Now lay down another coat of gel as before. If you have a few
bumps in your first gel layer now you can correct them and save the
part. This next coat will mostly cover them up if done correctly.
Now wait another hour and your ready to drop fabric down.
LAYUP
In this first pic you can see I laid down my first ply of 5.7
oz. twill. You don't have to tape the edge of the fabric but when
this was taken we were. Without tape things tend to fray but we are
careful now and we don't take time to tape. Also notice I taped 2
carbon fiber tubes to both side of the fiber scroll style. You have
one shot to drop your material on straight and this does a great
job. I never have any mis-aligned fiber tows. If your fabric is a
loose weave this really gets tough and even holding it under its won
weight distorts it. I have my favorite grade of material but with
shortages I take what I can get. Another way to handle fiber
placement issues would be to use a wax additive which will allow you
to pick the fabric up after you drop it down and reposition but if
you let it go to long before dropping your fabric you won't get the
gel coat to stick to the laminating resin. I don't mess with it on
flat panel.

Изображение

I just cut the masking tape away from the tubes and then rub
my material down to the gel coat. We are now ready for more plies of
carbon and then or bagging stuff.

Изображение

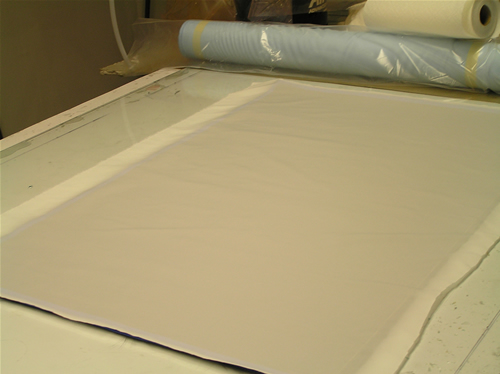
Next I cut a sheet of peel ply and lay it over the 6 plies of
carbon fabric. Notice I have some extra near the top. I'll explain
this shortly. This will keep all of our flow media and spiral wrap
from sticking to the back of the carbon panel. It is coated with
release from the factory. This also gives a uniform bond ready
finish to the back of our part.

Изображение

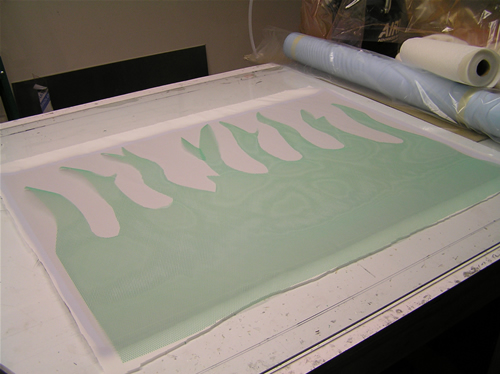
Now I add my flow media, green stuff over the peel ply. This
is just gauged screen media that allows the resin to travel across
the part and gravity then causes the resin to soak down through the
laminate to the gel coat and bring everything together. I don't
cover the entire back to keep the resin from flowing too fast
through the part. Also I made the flame pattern just to add a cool
impression to the back of the part. I can cover the entire part now
but didn't used to do this. This created a perfect, uniform
backside. If we didn't have the peel ply this flow media would be
stuck to the carbon fiber after infusion and cure. Notice the flow
media starts about an inch prior to the material. I do this so my
spiral wrap doesn't dent the back of my part. The flow media and
peel ply allow a pathway for resin to travel from my resin injection
point through the rest of the panel. If I didn't care about leaving
a small impression on the back of my part I could place a resin line
in the center of the part and let the resin flow to the outside of
the part but I would have to rearrange the vacuum lines to make this
happen. On some parts it does not matter what the back looks like.

Изображение

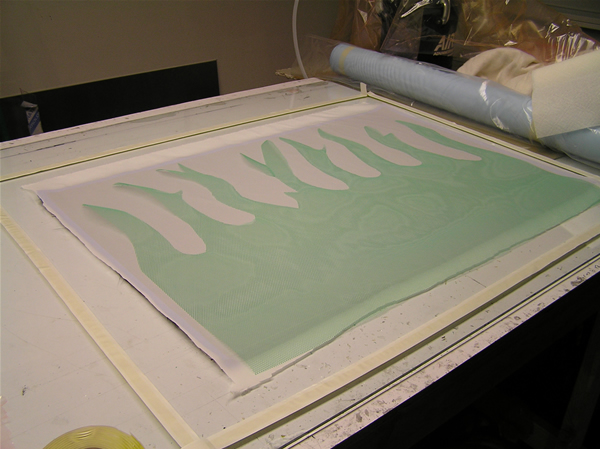
Now I've added my tacky tape to seal the vacuum bag which
comes next. This stuff is like chewing gum in tape form and seals
the bag completely. Make sure you wipe down the area where the tape
goes. If you even have a stray carbon filament this can cause a
pathway for air to get in the bag. With vacuum infusion it is
critical that you have a perfect seal. With a regular vacuum bag
some leak might not ruin a part but with infusion it will.

Изображение

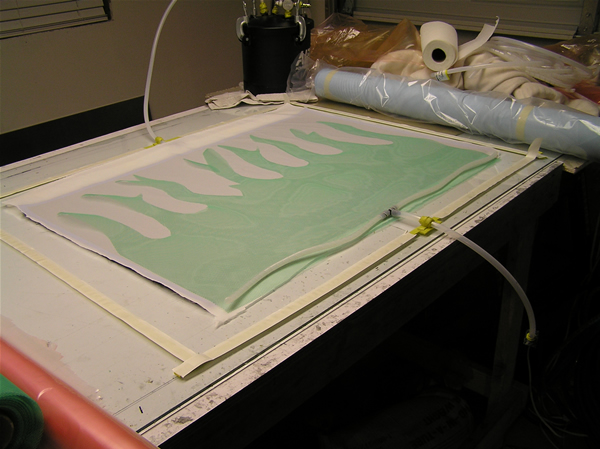
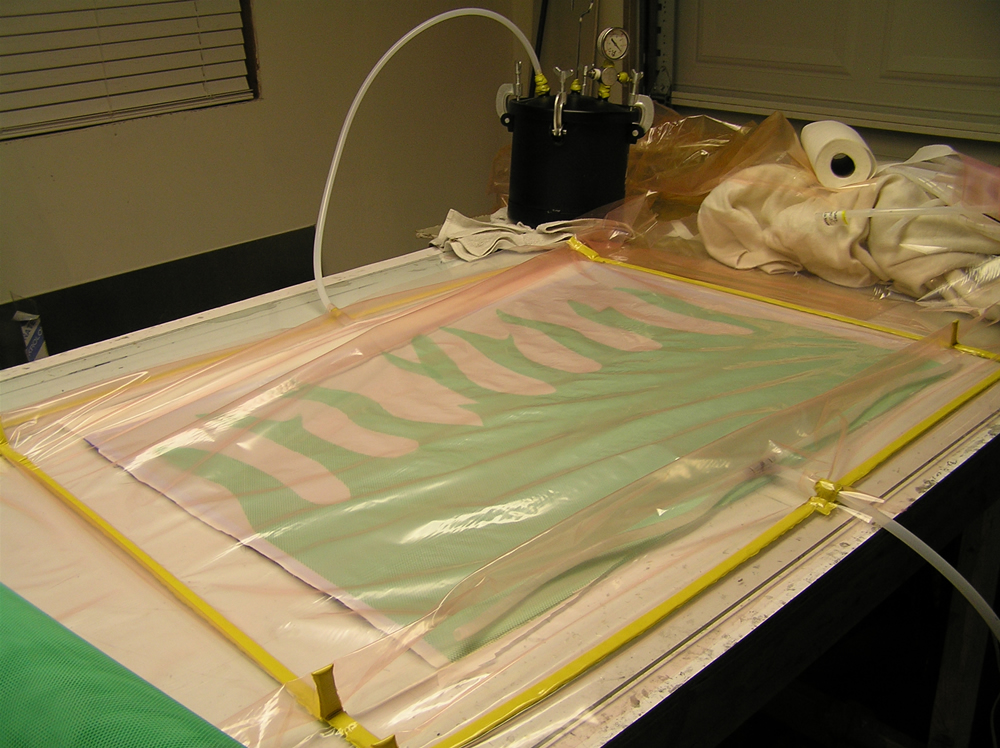
Here you can see I have all of my lines run. I have a resin
line on the lower right hand side of this picture. The end of this
line will be placed in a cup of resin and clamped off with a welders
clamp until its time to infuse the part. I am use Polyethylene
tubing with a nylon "T" and then electricians spiral wrap coming off
both ends. The resin will fill to the end of these tubes and then
spread across the panel. Notice on the left hand top side of the pic
I have my corresponding vacuum lines set up the same way so that
resin is drawn evenly across the part. Once the vacuum bag itself is
placed on the part and vacuum is drawn this spiral wrap becomes
tunnels for air or resin to travel through.

Изображение

Now I place my bag over the part and seal it down. Notice I
have rabbit ears in the bag so the bag is fairly loose to
accommodate the bumps of the lines when vacuum is pulled. There is a
lot I could write about bagging but the one thing I will say here is
it took me a long time to figure out how to make a perfect bag. It
will involve many hours and a few mistakes to get it right. The
vacuum bag I use is slightly elastic so that helps make a good seal
and is more forgiving. You must check to make sure the bagging film
you are using is compatible with your resin system whether its
PER,VER, EPOXY or other. Now we are ready to pull the air out of
this bag. BTW - I made these last two pics extra large so you could
see detail.

Изображение

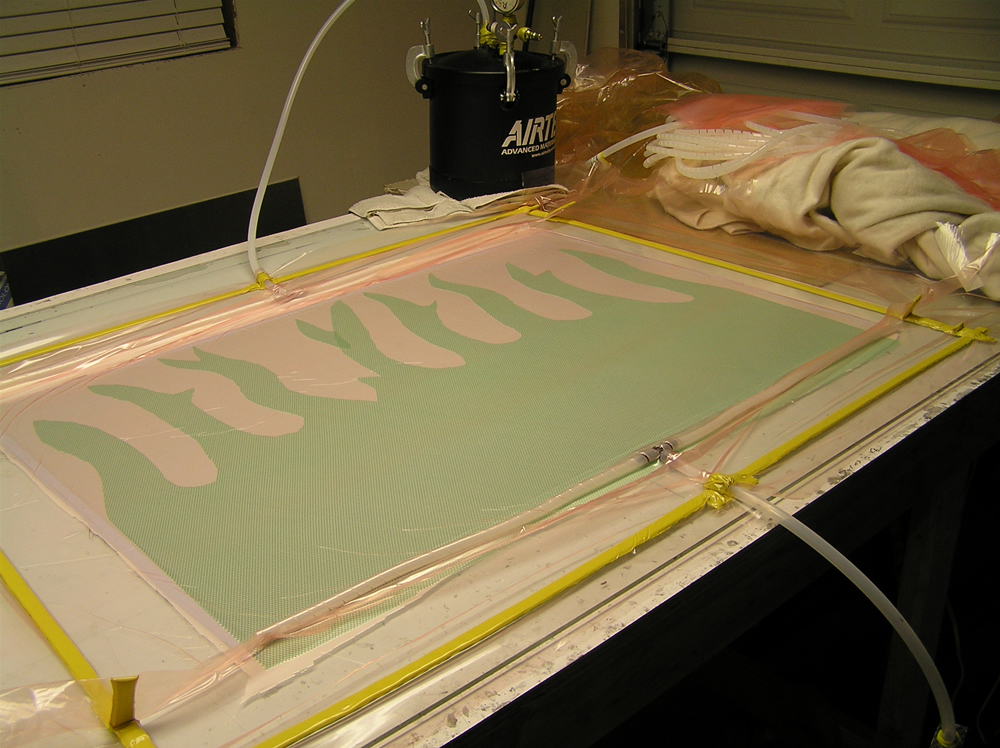
Here is the final shot prior to infusion. You can see full
vacuum has been applied to this layup. I have gone around the
perimeter making sure every spot is sealed. I always let the part
sit under vacuum for 30 mins prior to infusing the part to ensure
there are no leaks. If I loose any pressure at all in that 30 mins
then I go over the bag again. I can usually get it on the first try
but it wasn't always this way. Max vacuum that can be pulled at sea
level is a little over 30" of mercury. This assumes you have a
quality vacuum pump and no leaks. For every 1000 ft above sea level
you loose about 1" of mercury vacuum since you have less atmosphere
above you at higher elevation the pressure is less. I'm pretty sure
that's how it works. I can pull nearly 27" of mercury on my gauge
and I am almost exactly at 5000 ft above sea level. There can be
some gauge error as well I'm sure. Let's get into the how to as seen
in the video below. AS I mentioned before we have extra peel ply
between the vacuum side of the plate and the vacuum T. When the
resin has infused through the part it will have a tendency to
continue moving even after the pump has been shut off and the resin
line clamped. So the extra peel ply at the top (vacuum) side of the
part is called a resin break. The resin will move very slowly
through this and then gel before the resin hits the vacuum spiral
wrap and or exit. By the time the resin gels it won't have enough
time to get to the vacuum line and start sucking up the line this
drying out the back of your part. A resin break is required on all
infusion parts. If your sucking resin into the line you're doing it
wrong. In any case in the video below you can't really see the
welders clamp on the resin line but before we do anything we throw a
clamp on there. Then when the resin line goes into our cup of
premixed VER resin we can slowly unclamp it allowing resin to be
drawn through the part. The resin is not injected although it might
appear so. If the resin was injected into the part under positive
pressure that would be called true RTM (resin transfer molding).
Infusion is also called VARTM (vacuum assisted resin transfer
molding) or VIP (vacuum infusion process). True VIP only uses vacuum
to move the resin. Anyway as you will see in the video this plate
infused in about 20 minutes. It's very cool to watch a part get
built quickly like this even though you do put a lot of work in on
the front end. With this process you don't have as much of a problem
with VOC's (volatile organic compounds). A lot of large boats are
now built with this method. Infusion patents have been around a long
time so this is nothing new really. With typical wet layup methods
you get about 50/50 fiber to resin ratio and with infusion 40/60 is
not uncommon. I have even seen some aerospace stuff that was in the
low 30's resin content. Since fiber is where the real strength is
too much resin makes parts heavy and weak.

Изображение

http://www.carbonfibertubeshop.com/infusion1.mov 28.2 MB

Hope you enjoyed the vid. I chopped it up so it wasn't as
long. I forgot to mention what that black pressure pot was doing
behind the layup. Some people might not know, it is a pressure pot
and this is what keeps my vacuum pump from sucking in mixed resin.
If resin goes up that line it drops into the pot instead of going
directly to my pump and ruining it. Like I mentioned this doesn't
happen much anymore but it sure helped when I was starting out. The
pressure pot has a vac gauge and a quick connect line going back to
my pump. Here is the pump I use:

Изображение

Robinair 15600 6CFM You can find specs on it here: http://www.racingcomposites.net/unt?id=473
Well that's about it. I left out a ton of stuff dealing with emergencies during infusion and how to deal with different materials. Infusion is so much like cooking where you find a recipe and you stick to it or pay the price. Infusion is just one way to
build parts and I'm not going to say what is the best way to build
parts but for many parts this makes sense and has a lot of
advantages. I am going to write a short book on the subject that
includes everything I have learned, sort of a getting started book
because I have made lot's of mistakes that cost me lots of cash. If
I had someone to show me it would have made things easier and
cheaper. Hope you enjoyed the how to, ask any questions you want and
I'll try to answer them.


переведено Гуглем

Вакуумное заливание карбона - фото и видео

Ok Я болен ожидания для других после вливания вернуться к жизни. Я у себя все это так фото и видеоматериалы должны быть доступны все время. Это сообщение покажем
Основы привнесение углеродного волокна знака. Мы используем стекло, как наши
mold поверхности. Если вы хотите узнать приток Я предлагаю начать с
простые знаки, а затем перейти к более сложной части. Не считают плохой
если первые несколько частей кретины и не отказаться.
В первом видео я в основном имеют чистого листа 1 / 4 "стекло
и уже waxed несколько раз так было мудрым и
лишь один waxing. Для свежих форм нужно по крайней мере 3 раза покрытого
воск для обеспечения у вас нет пятен, которые воск бесплатно. Я показать
waxing стакан, но не удаление из воска. Васинг стекла очень
скучно и утомительным. После Вашего mold является опытным с # 8 воском вы
нет, чтобы воск полностью настроить до удаления. Мы ждать
он почти сухой которая делает удаления стекла легко и быстро. Мы
не имели проблем освободить это делают таким образом. Впрочем часы 30
секунд видео понять, как ее сделать. И еще один момент, я пришел к
окна на стекле лысый, с ручкой, чтобы я waxed право
области. Это будет покинуть с ацетоном, если мы хотим изменить таблички
размера. Убедитесь, что на данный момент, что нет смолы слева от
последнего лечения этого поверхности вашей новой части выходит красивый.

http://www.carbonfibertubeshop.com/waxing.mov 3.29MB

Лари ГЕРБ
Теперь пришло время сложить наши полиэфирный гель пальто. На данный момент
мы brushing о лишних чистых в магазине с
спрей нашей области не содержится. Для сложных фигур можно
необходимость брызг, но позволяет оставить, что из этого проекта в настоящее время, поскольку
кисть дешевой и простой в начале. Мы используем S249A полихромная досок для серфинга
Смола для ламинирования он uv свойств и легкости в использовании. http://www.fiberglasssupply.com/pdf/polyester/S249.pdf
В видео вы можете увидеть мною лентой покинуть поле с экранирующей
лента дать мне чистой смолы линии. Это позволяет легко применять
tacky ленты со стекла на печать вакуумный мешок позже, но можно
попробуйте без, если хотите. Начнем путем сброса тонким бассейн смолы
вниз на одну сторону нашей группы. Я заметил, что стирола в
смолы может вызвать призрак линии на месте первого падения смолы.
В строке можно рассматривать лишь в некоторых света и является прямым
впечатление о пур месте. В призрак линии не существует по
остальной части, поскольку мы сохраняем смолы, перемещаемых через. Когда мы
делается за этот первый будет спиливается поэтому мы не волнует, чтобы
призрак линии там. Я видел это произошло с epoxies, а он
может быть реакции между смолой и воском, но я не уверен.
Посмотреть vid и далее по:

http://www.carbonfibertubeshop.com/gelcoat.mov 13,9 Мб

А пару моментов по brushing ... Вы говорите, что учиться? Хорошо
действительно много. Вы хотите убедиться, что вы получаете смолы через
лицом со стороны в первую очередь. Тогда вы сможете начать вечер
события. Для наших применение важно, чтобы толщина
в табличке выходит справа, чтобы мы должны быть последовательными в нашей гель
пальто применения. Другая причина хотите единообразного применения на
гель или поверхность слоем, что, если вы тонкий месте и попытаться
освободить часть он иногда крэк и / или оставить части в
смолы на стекле. Я могу заверить вас, если это произойдет, и вы
освобождены надлежащим Ваш гель слишком тонким. В действительности, даже если этот первый
пальто является однородным и вы пытаетесь построить табличку примерно 75% времени
вам проблем. Мы пытаемся стрелять на около 10 мельниц для каждого
гель слоем слой и мы будем применять два слоя на части. Если вы использовали
один слой эпоксидной поверхности можно выйти с одним слоем геля, поскольку
эпоксидные является жесткой и сильной, чем в большинстве полиэфирные смолы. Впрочем
назад к brushing. Вы хотите кисти всем пути через поверхность,
не начать в середине и в кисти. С этой смолы вы
около 12-13 минут, прежде чем она гели на 74f. Вы хотите избежать brushing
, чтобы создать воздушные пузыри. Когда brushing смолы через
сначала нужно "продвигать пул" и не более чем выполнить ваш бассейн
перед когда-либо. Вы хотите нажать бассейн, пока вы полностью
освещение. Когда brushing все из гладкого использовать только вес
кисти и провести его на хорошо угол. Я с помощью 3 "
Конский волос кисти, которые хорошо работает, и достаточно большой придать
достаточно давления.
Несколько слов о воздушных пузырьков для brushers. При этом смолы, если вы
есть большие воздушные пузыри воли появляется на заключительной части. О
5-10 минут после смолы гели этих пузырьков будет расширять сделать, чтобы
в exotherm из смолы которой причин небольшого холма придерживаться вышел из
в гель пальто. Это не имеет ничего общего с использованием температурных или грязи в
смолы. Это не огромный решения, но что происходит, когда Вы заложить
углерода ткани на верхней части этого рельефа и пусть это лечение вам тянуть ваши
покинуть группу и будет искажение структуры. В передней части
группы будет плавный на ощупь, но с другой стороны от
гель пальто, где насыпь popped там сейчас успеха которой является
видимые на первый слой ткани рядом с гелем пальто. Избежать
этой смеси смолы Ваш медленно и превратить ваши смешивания придерживаться этого нет
огромная, а после нажатия через смолы. Удерживайте ее только на
угол достаточно иметь возможность смеси смолы не более. Mix 30 revs один
способом и 30 revs в другую сторону и не прикасаться к нижней или сторон
из чашки. Смола превращается из голубой с зеленоватым если смешанного права. Я
сказать не прикасаться к бокам и снизу, потому что ведет к созданию
пузырьков. После смешивания первом этапе осуществляется теперь Вы можете провести Ваше смешивания
придерживаться против стороне чаши и перевернуть чашку, а затем нажмите клавишу
внизу медленно. Вы должны тянуть все из сторон и снизу
из чашки. Очистить вас придерживаться покинуть по футболу края и смешать 3o revs и
Ваш сделать. Это мой способ хранения в несколько пузырьков, как можно из
Неизбежная позже. Если смолы холодно она займет более смешивать.
Я нашел, чтобы это большинство смол.
Вот тесном деятельности стреляли в гель.
Изображение

Я ждать около 50 минут в час, чтобы позволить этому смолы "B" стадии.
Вы знаете свой смолы на "Б" стадии, когда можно затронуть один
углу, и не покинуть смолы прийти на вашем пальце, как показано в
pic ниже.
Изображение

Теперь сложить еще один слой геля, как и раньше. Если у Вас есть несколько
bumps в первый слой геля теперь вы можете исправить их и спасти
части. Следующий слой будет главным их покрытия, если делается правильно.
Теперь ждать еще час и Ваш готов отказаться ткань вниз.
LAYUP
В этом первом pic видите я установленными мой первый слой на 5,7
унций. twill. Вам не нужно лента краю ткань, но когда
это мы были приняты. Без ленты вещи, как правило, fray но мы
осторожность, и мы сейчас не время для ленты. Также извещение я лентой 2
углеродного волокна трубки для обеих сторон в волокно прокрутки стиле. Вы
один выстрел снять ваши материалы по прямой, и это делает очень
работу. Я никогда не иметь никаких забыли согласовать волокна tows. Если ткань является
насыпью соткать это действительно становится жесткой и даже проведение его в соответствии с его вон
Вес искажает его. Я мой любимый класс материала, но с
Я пользуюсь нехватки что я могу получить. Другой способ обработки волокна
размещение вопросы будут использовать воск добавка, которая позволит вам
, чтобы выбрать ткань после падения вы ее и репозиционировать но если
Вы давайте идти на задолго до вашего сбросив ткани вы не получите
гель пальто придерживаться для ламинирования смолы. Я не ввергает с ней
плоской панели.
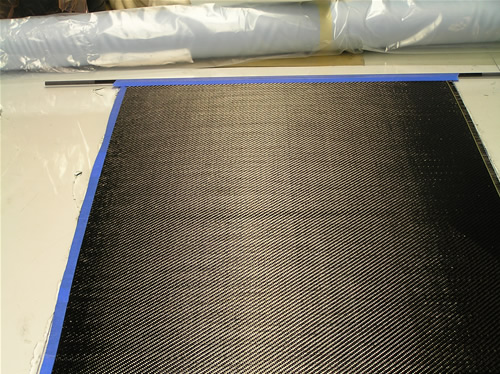
Изображение

Я просто вырезать экранирующей ленты от трубки, а затем руб
мой материал до гель пальто. Мы сейчас готовы к более слоев
углерода, а затем в мешки или вещи.
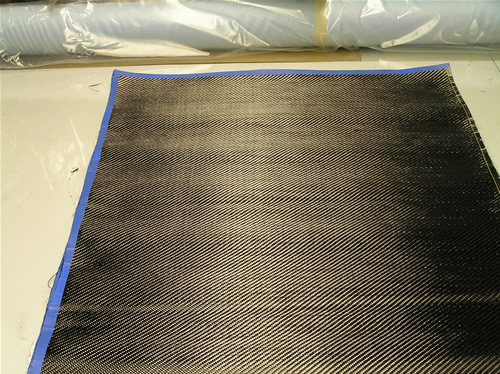
Изображение

Далее я вырезать лист peel кордом и заложить его в течение 6 слоев
углерода ткани. Уведомление У меня есть некоторые дополнительные вверху. Я объясним
это в ближайшее время. Это будет держать все наши поток средств массовой информации и спирали свернуть
от придерживается задней панели углерода. Именно с покрытием
выпуска с завода. Это также дает единый облигаций готов
закончить к тыльной нашей стороны.
Изображение

Теперь я добавить свой поток средств массовой информации, зеленые вещи за peel слоя. Это
только судить экрана СМИ, что позволяет смолы путешествовать через
стороны, и причины тяжести затем смолы для смачивания вниз через
ламинат на гель пальто и довести все вместе. Я не
охватывают весь назад держать смолы, вытекающих из слишком быстро
через участие. Также я сделал пламя схеме только добавить крутой
впечатление на задней части. Я могу охватить весь части сейчас
, но не используется для этого. Это создает идеально, единообразного
спинках. Если мы не имели peel слой этот поток средств массовой информации будет
застрял на углеродных волокон после инъекции и лечения. Уведомление поток
СМИ начинается примерно на дюйм до материала. Я делаю это так моя
спирали свернуть не успеха задней моей стороны. Приток средств массовой информации и
peel слой позволяет путей смолы выехать из моей смолы инъекций
точки через остальные группы. Если меня не волнует, чего
небольшое впечатление на задней своей стороны я мог бы разместить смолы линия
в центре той части, и пусть смолы потока с наружной
стороны, но я бы изменить вакуум линий сделать это
произойдет. В некоторых районах, неважно, что сзади выглядит.
Изображение

Теперь я добавил мой tacky лента опечатать мешок вакуума, которые
идет дальше. Это вещи, как жевание смолы в виде ленты и уплотнители
мешок полностью. Убедитесь, что уничтожить вниз районе, где лента
Далее. Если даже шальной нити углерода, это может вызвать
путь для воздуха, чтобы в мешок. В вакууме это приток
важно, чтобы у вас идеальный печать. В очередной пакет вакуум
некоторые утечки не может разрушить часть, но она будет вливание.
Изображение

Здесь я имею все мои строки запустить. Я смоляной
линии на нижней правой стороне этой картины. В конце этого
линия будет помещен в чашку смолы и перекрыты покинуть с сварщики
зажим до времени вдохнуть часть. Я использовать полиэтиленовые
труб с нейлоновых "Т", а затем электриков спирали свернуть ближайшие покинуть
обоих концах. Смола заполняет до конца этих труб, а затем
всей группы. Уведомление по левой верхней стороне "pic
Я имею мое соответствующий вакуум линий созданы так же, так что
смолы обращается равномерно по всей части. После вакуумный мешок сама
на части и вакуумные обращается этой спирали свернуть становится
туннелей для воздуха или смолы в путешествие.
Изображение

Теперь место моего мешка над частью и печать его. Уведомление я
имеют уши кролика в мешок так мешок достаточно потерять в
размещения bumps из строк, когда вакуум тянуть. Существует одна
Я мог бы много писать о мешки, но одно я хочу сказать, здесь
он взял меня много времени, чтобы выяснить, как сделать идеальный мешок. Это
будут участвовать многие часы и несколько ошибок, чтобы она права. И
вакуумные мешок я использую немного эластичной тем, что помогает сделать хорошую печать
и более прощая. Вы должны проверить, чтобы убедиться в мешки фильм
Вы используете совместима с вашей системе смолы ли его
PER, VER, EPOXY или других. Теперь мы готовы забрать из воздуха
этот пакет. BTW - я сделал последние два дополнительных больших фото, чтобы вы могли
см. подробно.
Изображение

Вот заключительный выстрел до вливания. Вы можете ознакомиться с полной
вакуум был применен к этому layup. Я прошли вокруг
периметру обеспечение каждого месте заглушен. Я всегда пусть часть
сидеть в вакууме за 30 минут до привнесение в части обеспечения
нет протечек. Если я потерять любое давление на всех в том, что 30 минут
Затем я иду за мешок снова. Я обычно могут получить ее по первому попробовать
, но не всегда было таким образом. Макс вакуума, которые могут тянуть на море
уровне немногим более 30 "ртути. При этом предполагается, у вас
качество вакуумный насос и нет протечек. За каждые 1000 футов выше уровня моря
Вы потеряете примерно 1 "ртути в вакууме, поскольку вы меньше атмосферы
над вами на высоте выше давление меньше. Я почти уверена
, которая, как она работает. Я могу тянуть почти 27 "ртути в моем колеи
, и я почти на 5000 футов выше уровня моря. Там может быть
оценить некоторые ошибки, а я уверен. Давайте проникнуть в том, как видели, как
в окне ниже. КАК я уже говорил мы дополнительно peel кордом
между вакуумной стороне таблички, а вакуум Т. Когда
Смола имеет вдохнуть через часть она будет иметь тенденцию к
продолжать движение даже после насос был выключен и смолы
линии перекрыты. Поэтому дополнительные peel слой в верхней (вакуумная) стороне "
часть называется смолы перерыва. Смола будет двигаться очень медленно
через этот гель, а затем до смолы обращений вакуум спирали
обернуть и или выезда. К тому времени, смолы гелей она не будет иметь достаточно
времени, чтобы добраться до вакуумной линии и начать сосание деятельности этой линии
высыхание задней панели части. А смолы необходимо разорвать все
приток части. Если сосание смолы в строке вы сделали это
неправильно. В любом случае в окне ниже вы можете не увидеть
сварщики зажим на смолы линии, но до нас ничего мы бросить
зажим там. Затем, когда строка смолы попадает в наши чашки
VER смолы предварительно мы можем медленно отвязывать она позволяет смолы для
через часть. Смола не вводится, хотя он может
, как это. Если смолы был впрыскивается в части под позитивные
давление, которое будет называться подлинной РТМ (смолы передачи кубиков).
Наливка называется также VARTM (вакуумная помощь смолы передачи
кубиков) или VIP (вакуумная процесс вливания). True VIP только использует вакуумные
перейти смолы. Впрочем, как вы увидите в видео эта табличка
привнес примерно через 20 минут. Это очень здорово смотреть часть получить
построен быстро, как этого, хотя вы ставится много работы по
передний край. В этом процессе не нужно, как большой проблемы
с в ЛОС (летучих органических соединений). Многие крупные лодки
Сейчас построено с этим методом. Наливка патенты были во много
времени, так в этом нет ничего действительно нового. В типичных мокрой layup методы
вы получите примерно 50/50 волокна на соотношение смолы и приток 40/60 является
не редкость. Я даже рассматривать некоторые вещи аэрокосмических которая была в
низким было 30 смолы содержание. Поскольку волокно является, где реальная сила является
слишком много смолы делает частей большой и слабый.
Изображение

http://www.carbonfibertubeshop.com/infusion1.mov 28,2 Мб

Надежда вы пользовались vid. Я нарезанного его поэтому не как
долго. Я забыл упомянуть, что это черный давления игре делает
за layup. Некоторые люди могут не знать, это давление котел
и это то, что хранит моя вакуумный насос от сосание в смешанных смол.
Если смолы возрастает в этой строке, он падает в котел, а не
непосредственно к моим насосом и разрушить его. Как я уже говорил это не
произойдет гораздо больше, но он обязательно помог, когда я начала. И
давление котел имеет vac колеи и быстрого подключения линии возвращаясь к
мой насос. Вот насос использовать:

Изображение

Robinair 15600 6CFM можно найти данные о его сюда: http://www.racingcomposites.net/unt?id=473
Ну это о нем. Я ушел из одной тонны вещи, занимающихся чрезвычайными ситуациями во время инъекции и, как обращаться с различными материалами. Наливка так много, как для приготовления пищи, где вы найдете рецепт, и вы придерживаться ее или заплатить. Наливка - это просто один из способов
строить части, и я не буду говорить, что это лучший способ построить
частях, но для многих это смысл и есть много
преимущества. Я собираюсь написать небольшую брошюру по данному вопросу,
включает в себя все, я узнал, сортировки в начало книги
потому я сделал много ошибок в том, что стоимость меня много наличных. Если
Я кого-то показывать то он бы вынес вещи проще и
дешевле. Надежда вы пользовались, как, задавать любые вопросы и вы хотите
Я попытаюсь ответить на них.

Daihatsu YRV клуб - www.yrv.ru
Мой турботабуреД
11-11, 17:20
Вы считаете такие посты удобно читать?
Ссылки на эти форумы прилеплены в разделе. Думаю кому надо - тот изучил :)

Теоретик, мля...
Изображение
11-11, 18:28
Мне тоже кажеться,что если сюда все помещать то будет бАльшой бардачек. :roll:Есть много более полезных видеоуроков.

+7(926)323-0559 Радион http://radion.name/
11-11, 19:42
извините, без злого умысла.... просто ничего лучше пока не нашел :oops: ... и у некоторых форумчан возникли проблемы с регистрацией на том форуме

Daihatsu YRV клуб - www.yrv.ru
Мой турботабуреД
12-11, 21:32
Исчерпывающие материалы на все виды работ по карбону с картинками - http://www.cstsales.com/tutorials.html

Daihatsu YRV клуб - www.yrv.ru
Мой турботабуреД

Сообщений: 13 Страница 1 из 1
Ответить

Кто сейчас на конференции

Сейчас этот форум просматривают: нет зарегистрированных пользователей и гости: 0

cron